Konik makaralı rulmanlar, radyal ve eksenel bileşik yükleri taşıyan kritik bileşenlerdir; otomobil tekerlek göbeği, iş makinesi dişli kutusu ve takım tezgahı ana mili gibi alanlarda yaygın olarak kullanılır. Bunların bakım kalitesi, ekipmanın hizmet ömrü ve çalışma güvenliği ile doğrudan ilişkilidir. Aşağıda konik makaralı rulman bakım sürecindeki temel teknik noktalar belirtilmiştir.
I. Rulman Sökümü ve Ön Kontrol
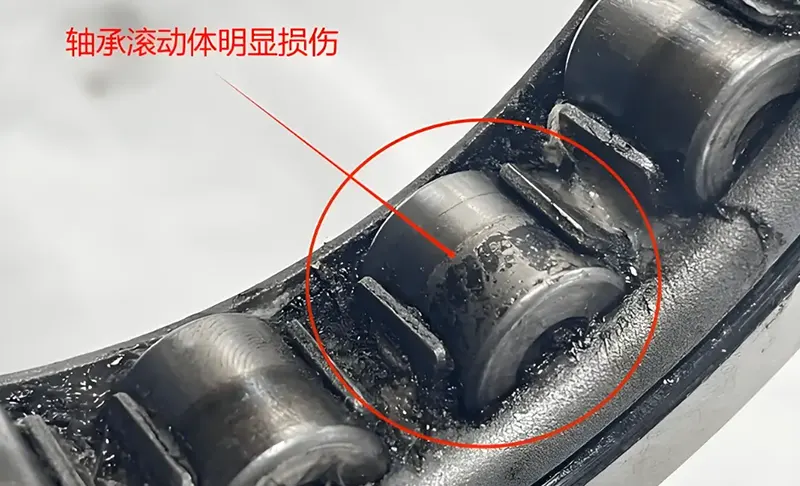
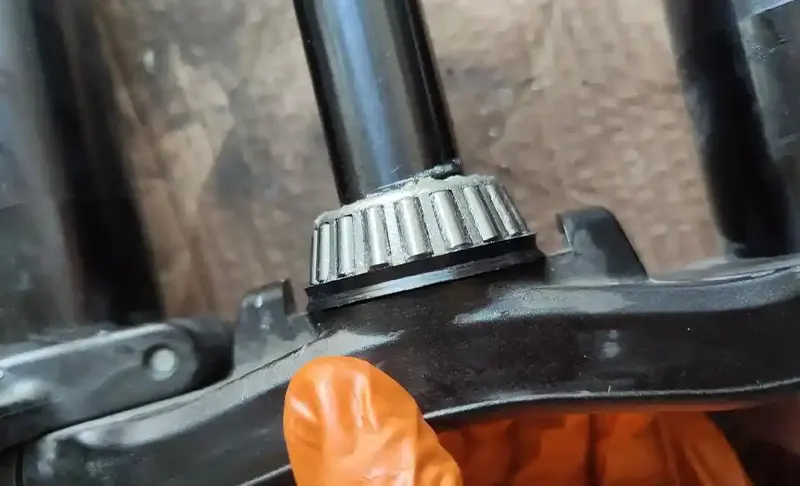
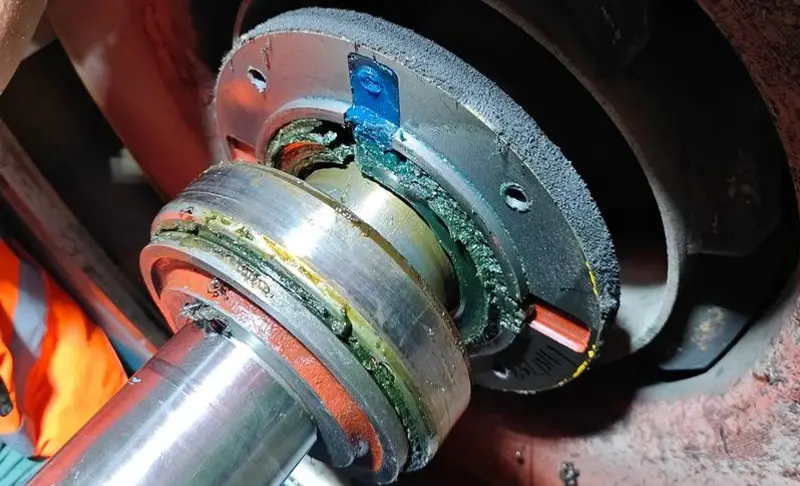
Konik makaralı rulmanı sökerken özel çekme aletleri kullanılmalıdır. Makaralara veya kafe'ye vurulmaktan kaçınılmalı, yuvarlanma elemanları ve yuvarlanma yollarının hasar görmesi engellenmelidir. Sökümden sonra rulman tamamen temizlenmeli, eski gres yağı ve yabancı maddeler uzaklaştırılmalı ve ardından görsel kontrol yapılmalıdır. Makara yüzeyi, iç‑dış halka yuvarlanma yolları ve flanşlarda yorulma soyulması, ezik, yanık veya çatlak olup olmadığına özellikle dikkat edilmelidir. Makarada belirgin soyulma meydana gelmesi (görseldeki gibi), rulmanın temas yorulmasına uğradığını gösterir; onarılabilirliği veya zorunlu değişim durumu değerlendirilmelidir.
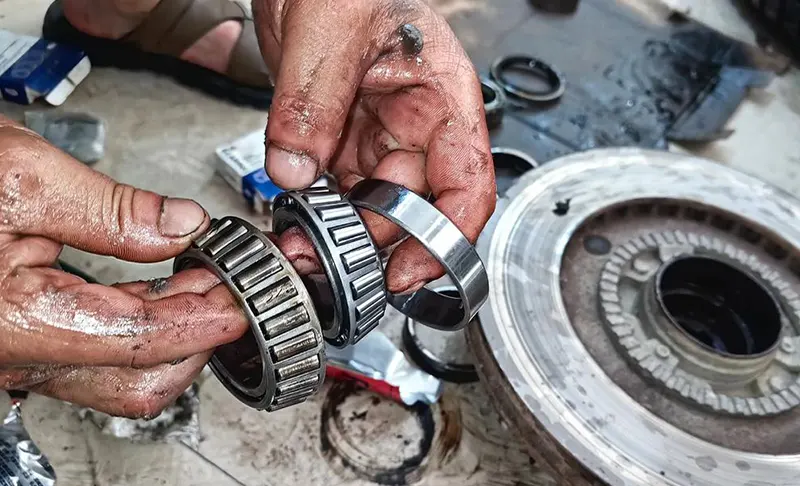
II. Yuvarlanma Yolu Aşınması ve Boşluk Ölçümü
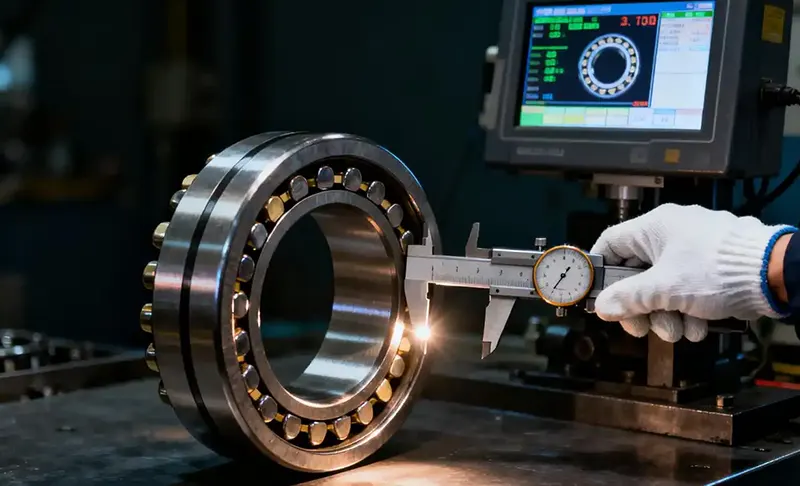
Konik makaralı rulmanın eksenel boşluğu, aşınma derecesini yansıtan önemli bir göstergedir. Temiz ve kuru durumda, mastar veya özel boşluk ölçüm cihazı ile rulmanın eksenel boşluğu ölçülmeli ve ekipman teknik kılavuzundaki standart aralık ile karşılaştırılmalıdır. Boşluk izin verilen üst sınırı aşarsa, yuvarlanma yolu veya makaralarda ciddi aşınma meydana gelmiş demektir ve rulmanlar takım halinde değiştirilmelidir. Onarılabilir hafif aşınmalarda ara parça kalınlığı ayarlanarak boşluk eski haline getirilebilir, ancak ayarlama sonrası rulman ön geriliminin tasarım gereksinimlerine uygun olması sağlanmalıdır.
III. Kafes ve Yuvarlanma Elemanı Durum Değerlendirmesi
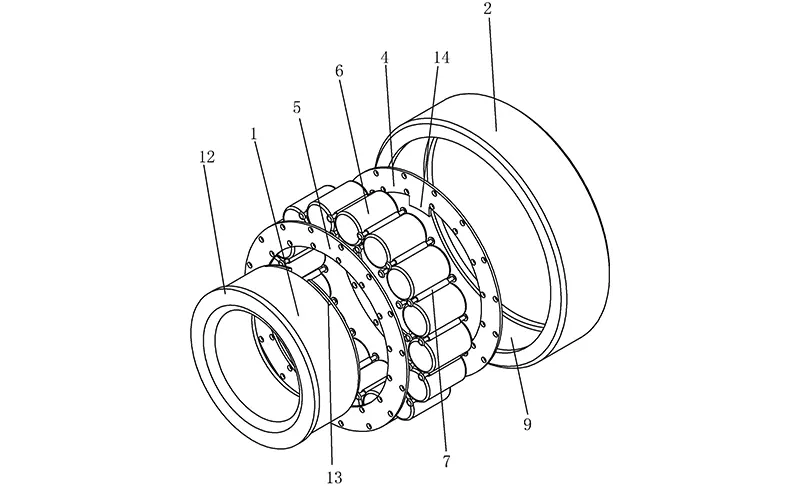
Kafesin bütünlüğü, rulman çalışma güvenilirliği için hayati öneme sahiptir. Kafeste deformasyon, çatlak veya kırılma olup olmadığı, yuva deliklerinin aşınmasının sınırı aşıp aşmadığı kontrol edilmelidir. Kafes hasar görürse yuvarlanma elemanları eşit aralıklarını kaybeder, dengesiz çalışma ve hatta sıkışma meydana gelebilir. Yuvarlanma elemanı yüzeyinde hafif çizik veya pas lekeleri varsa parlatma ile onarım denenebilir, ancak kaldırılan malzeme miktarı sıkı kontrol edilmeli, yuvarlanma elemanının orijinal boyut ve şekil toleransları değiştirilmemelidir.
IV. Montaj Sürecindeki Kritik Kontroller
Yeni veya onarılmış rulman monte edilirken temizlik derecesine sıkı şekilde uyulmalı, toz veya metal parçacıklarının rulman içine girmesi engellenmelidir. Sıcak montaj yöntemi kullanıldığında rulmanın iç halkası eşit şekilde 80‑100℃’ye ısıtılmalı, özel baskı montaj aleti ile rulman yerine oturtularak rulman uç yüzeyinin mil omzu ile sıkı temas etmesi sağlanmalıdır. Montaj bittikten sonra ekipman teknik gereksinimlerine göre ön gerilim ayarlanmalı, rulmanın serbest döndüğü ve sıkışma yapmadığı döndürme testi ile teyit edilmelidir.
V. Yağlama ve Deneme Çalışması
Çalışma koşullarına uygun gres yağı doldurulmalı, yağ miktarı genellikle rulman iç hacminin %30‑%50’si olmalıdır. Deneme çalışması aşamasında en az 30 dakika düşük devirde yüksüz çalıştırılmalı, yük kademeli olarak nominal değere çıkarılmalı ve rulman sıcaklığı ile titreşimi sürekli izlenmelidir. Normal çalışma sırasında rulman sıcaklık artışı ortam sıcaklığına göre 40℃’yi geçmemeli ve anormal gürültü olmamalıdır.
Konik makaralı rulman bakımı teknik bilgi gerektiren bir iştir; profesyonel yetkinliğe sahip teknisyenler tarafından yapılması ve ekipman üreticisinin sunduğu bakım kılavuzu ile proses kurallarına tam uyulması tavsiye edilir. Standart bakım prosedürleri rulmanın ikinci kullanım ömrünü etkili şekilde uzatır ve ekipmanın güvenli, istikrarlı çalışmasını güvence altına alır.