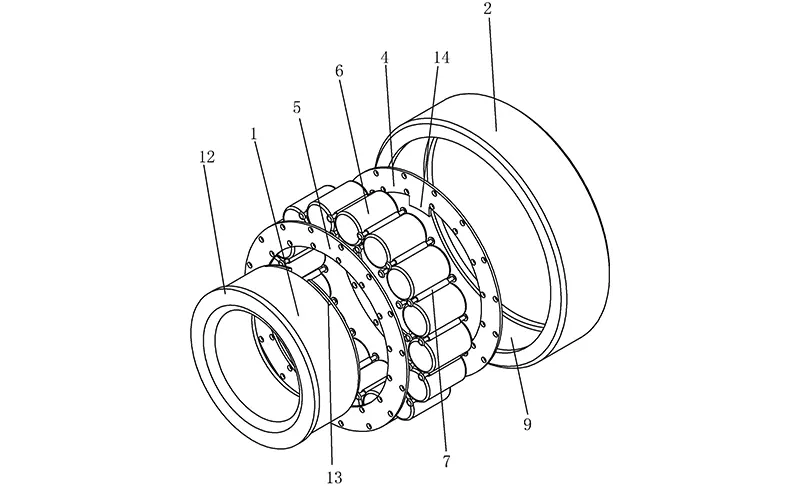
Oluklu bilyalı rulman ana makineye monte edildikten sonra, "döngüsel dönüş hassasiyeti" adında bir ölçüm parametresi mevcuttur. Bu parametrenin değişimi yaklaşık olarak tekrarlanır ve tekrarlama için gereken devir sayısı, döngüsel dönüş hassasiyetinin "yarı periyodunu" tanımlamak için kullanılır. Yarı periyot içindeki genlik değişimi büyükse, döngüsel dönüş hassasiyetinin kötü olduğu anlamına gelir. Oluklu bilyalı rulman ana miline uygun ön yük uygulandığında, devir hızı kademeli olarak çalışma hızına yakın seviyeye yükseltilebilir, bu sayede rulmanın "alıştırma" fonksiyonu gerçekleştirilir ve ana milin döngüsel dönüş hassasiyeti iyileştirilir.
Günümüzde oluklu bilyalı rulmanların hassasiyetini artırmaya yönelik bir hassas cihaz tasarım çözümü bulunmaktadır: Ana mile 6202/P2 tipi rulman takılmasına rağmen hassasiyet gereksinimleri karşılanamıyorsa, mil boynu kalınlaştırılabilir ve rulman iç halkasının yerine geçmek üzere üzerine yuvarlanma yolu işlenebilir; aynı zamanda bilyalar hassas bir şekilde ölçülür ve her bir bilya grubu "3 adet büyük, 3 adet küçük, yaklaşık 120° aralıklarla" dağıtılır. Bu tasarım, bir işleme yüzeyini ortadan kaldırarak bir eşleşme yüzeyini azaltır ve mil‑rulman sisteminin sertliğini artırır. Ayrıca 3 büyük ve 3 küçük bilyanın sıkı eşit aralıklı dağılımı milin dönüş hassasiyetini yükseltir ve nihai olarak cihazın hassasiyet gereksinimlerini karşılar.
Birinci adım: Mil ve rulman yatağı deliğinin boyutlarını ölçerek rulmanın eşleşme hassasiyetini belirleyin. Rulman iç halkası ile mil arası sıkı geçme, dış halka ile rulman yatağı deliği arası boşluklu geçme uygulanır.
İkinci adım: Sabit ucun ön rulmanını mile monte edin. Rulmanı temiz gaz yağı ile tamamen temizleyin, ardından yağ tabancası ile rulmana belirli miktarda gres yağı enjekte edin. Rulmanı 20~30℃ ısıtın, hidrolik pres kullanarak rulmanı mil ucuna bastırarak monte edin. Sıkma manşonunu mile bastırarak takın ve rulman uç yüzeyine uygun basınç uygulayarak rulmanın eksenel konumlandırmasını gerçekleştirin. Yay terazisinin kayışını rulman dış halkasına sarın, başlangıç torkunu ölçerek belirlenen ön yükte belirgin bir değişiklik olup olmadığını kontrol edin.
Üçüncü adım: Oluklu bilyalı rulman‑mil montajını yatak deliğine yerleştirin. Yatak deliğini 20~30℃ ısıtın, sürekli ve yumuşak bir basınçla rulman‑mil grubunu yatak deliğine yerleştirin. Ön kapağı ayarlayın, rulman yatağının dış uç yüzeyini referans alarak komparatör ucunu mil boynu yüzeyine dayayın, mili döndürerek salgı miktarını ölçün. Komparatörü mile sabitleyin, ucunu arka yatak deliğinin iç yüzeyine dayayın ve mili döndürerek rulman yatağının ön‑arka deliklerinin eşeksenliliğini ölçün.
Dördüncü adım: Serbest uç rulmanını, sapmaları dengeleyebilecek konuma (yani rulman yatağının arka desteğine) seçmeli olarak monte edin. Mümkün olduğunca bileşenler arasındaki yuvarlaklık ve eşeksenlilik sapmalarını ortadan kaldırın.
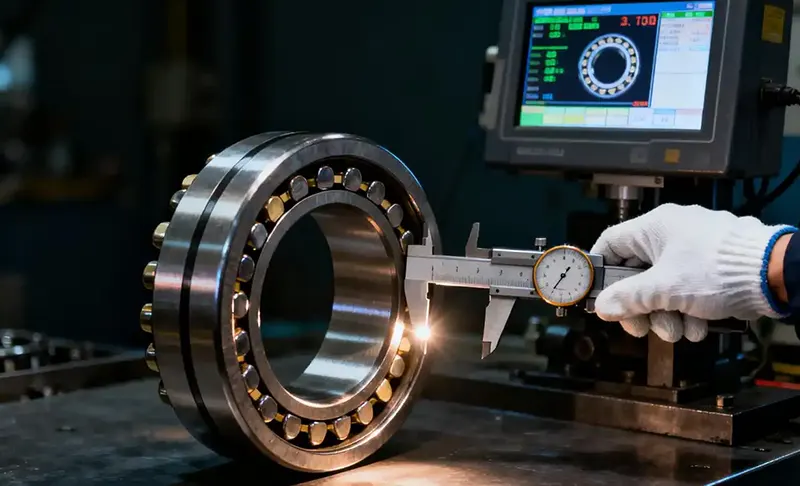
Oluklu bilyalı rulman montajındaki gerçek eşleşme hassasiyetini ölçmek için profesyonel ölçüm yöntem ve araçları kullanılarak rulman iç deliği ve dış çemberinin eşleşme yüzey boyutları hassas şekilde ölçülmeli, iç çap ve dış çapla ilgili tüm ölçüm kalemleri tam olarak alınmalı ve ölçülen veriler kapsamlı olarak analiz edilmelidir. Bu verilere dayanarak mil ve yatak deliğindeki rulman montaj bölümlerinin boyutları hassas olarak işlenmelidir.
İşlenen mil ve yatak deliğinin ilgili boyut ve geometrik şekilleri ölçülürken, ölçüm ortam sıcaklığının rulman ölçümü sırasındaki sıcaklık ile aynı olması sağlanmalıdır. İyi bir gerçek eşleşme sonucu elde etmek için, mil ve yatak deliğinin rulman ile temas eden yüzeylerinin pürüzlülüğü mümkün olduğunca düşük tutulmalıdır. Ölçüm esnasında rulmanın dış çemberi, iç deliği ile mil ve yatak deliğinin ilgili yüzeylerine (montaj pahlarına yakın her iki tarafa) "maksimum sapma yönünü" gösteren iki grup işaret konulmalıdır. Böylece gerçek montajda eşleşen iki parçanın maksimum sapmaları aynı yöne hizalanır ve montaj sonrası sapmalar kısmen birbirini iptal eder. Sapma kompansasyonu bütünsel olarak değerlendirildiğinde, her iki uç desteğinin kendi dönüş hassasiyeti artar ve ayrıca iki destek arası yatak deliği ile her iki uç mil boyunlarının eşeksenlilik hatası kısmen giderilebilir.